超薄VC散热石墨治具的正确使用与维护保养指南

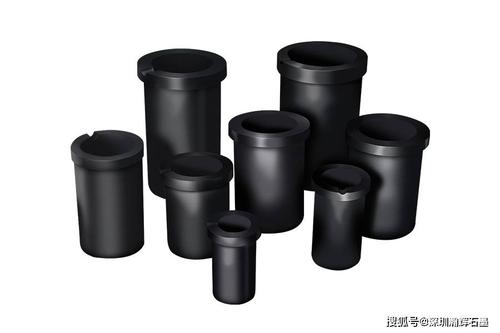
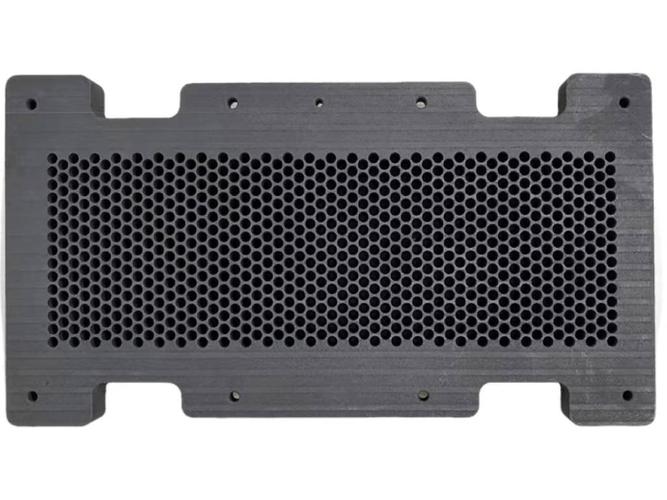
超薄VC(Vapor Chamber,均热板)散热石墨治具是VC石墨模具厂的核心产品之一,广泛应用于智能手机、平板电脑、笔记本电脑及高功率芯片的散热模组生产中。由于超薄VC均热板壁厚通常仅为0.2~0.4mm,其配套的石墨治具必须具备极高的尺寸精度、表面光洁度和热稳定性。石墨材料本身脆性大、易氧化、易吸附杂质,若使用与维护不当,不仅会缩短治具寿命,更会直接影响VC产品的封装良率。本文从实际操作出发,系统介绍超薄VC散热石墨治具的正确使用方法与维护保养要点。
一、使用前的检查与准备
- 外观与尺寸校验:每次上机前,用无尘布蘸取无水乙醇轻拭治具表面,检查有无崩角、裂纹、划痕或凹坑。使用二次元影像仪或千分尺抽检关键定位槽与平面的尺寸,公差应控制在±0.02mm以内。
- 清洁度确认:超薄VC对颗粒污染极为敏感,任何石墨粉尘或金属碎屑都可能刺穿VC铜壁。建议在百级洁净台或Class 1000以上环境中进行组装,并用离子风机消除静电。
- 配对检查:石墨治具通常分上模与下模(或仿形底座与压板),使用前需确认上下模编号一致,避免混用导致压合间隙不均。
二、正确使用方法
- 控制装夹压力:石墨治具虽具有自润滑性,但抗压强度有限。建议根据VC产品面积计算单位压力,通常控制在0.5~2MPa之间。过高的压力会使石墨局部剥落或导致VC密封边压溃;过低则无法保证VC内部腔体与治具的贴合,影响注液或封口精度。
- 温度曲线管理:在VC除气、注液或焊接工序中,石墨治具常需承受200~400℃的高温。首次使用应执行阶梯升温:室温→150℃(保温20min)→250℃(保温15min)→工作温度。升温速率不超过5℃/min,避免热应力导致治具开裂。
- 避免机械冲击:取放VC产品时,应使用真空吸笔或软质镊子,严禁金属工具直接碰撞石墨槽口。对于多腔治具,建议按对角线顺序依次取放,防止受力不均。
- 防止化学腐蚀:石墨治具不得接触强氧化性酸(如浓硝酸、高氯酸)及强碱。清洁时严禁使用王水或含氟清洗剂,否则会造成石墨层间剥落。
三、维护保养要点
- 日常清洁:每班次结束后,用干燥氮气或洁净压缩空气吹扫治具表面及定位孔。对于顽固污渍,可用软毛刷配合无水乙醇轻轻刷洗,再置于80℃洁净烘箱中烘干30分钟。
- 周期检查与修复:每生产500~1000模次后,需对治具进行平面度检测(要求≤0.01mm/100mm)。若表面出现轻微划痕,可用10μm金刚石研磨膏在专用平台上按“8”字轨迹手工抛光,抛光后必须彻底清洗并烘干。
- 抗氧化保护:长期在高温有氧环境使用的石墨治具,建议每两周涂覆一层薄薄的高纯氮化硼涂层或石墨抗氧化剂,但在涂覆前须彻底清洁,涂覆后需在惰性气氛中固化。
- 存放规范:治具应存放于恒温恒湿柜中(温度20±3℃,湿度≤40%RH),严禁叠放或侧立靠墙。建议定制专用的EPS或铝型材定位架,使上下模保持平行且不接触硬物。
- 寿命管理:每套超薄VC石墨治具建议使用次数为3000~5000模次(视工况而定)。超过寿命后,即使外观完好,也应逐步降级用于非关键工况或停用,避免因石材料老化造成VC批量泄漏。
四、常见误区与纠正
误区1:用普通抹布擦石墨治具——布纤维会嵌入石墨孔隙,高温下碳化形成硬点。纠正:必须使用无尘布加无水乙醇。
误区2:治具冷态下直接压紧VC——冷态间隙与热态不同,会导致升温后压力剧增。纠正:如需热压,应在到达工作温度后再补加压力。
误区3:将所有石墨治具混放——不同批次石墨的热膨胀系数差异可达10%以上。纠正:每套治具应建立独立档案,记录使用温度、压力与清洁记录。
超薄VC散热石墨治具是精密工艺装备,其价值不仅在于初始精度,更在于全生命周期的规范使用与科学保养。建立“清洁—控压—控温—防蚀—定期修磨”的闭环管理流程,可使治具寿命提升30%以上,同时将VC封装不良率控制在100ppm以内。对于VC石墨模具厂而言,向客户交付产品时附上本指南所涉的操作培训与维护包,将是提升客户黏性与产品竞争力的关键举措。
如若转载,请注明出处:http://www.jhtansu.com/product/6.html
更新时间:2026-10-24 11:41:13